一、压力容器焊接技术发展
在我国,钢制压力容器焊接经过半个多世纪的发展,其工艺及技术水平有2二、压力容器焊接的新技术
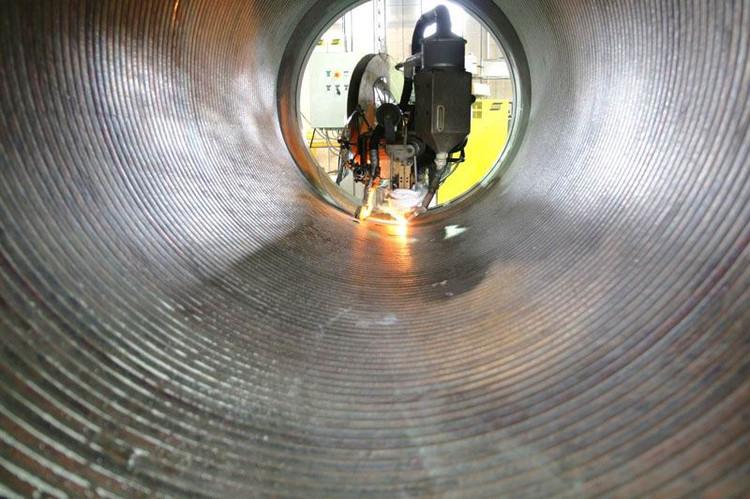
随着压力容器生产制造技术水平不断发展及应用范围越来越广,压力容器逐步向大型化发展。大型压力容器直径最大可达十几米,壁厚超过了200mm,采用常规的U型或V型坡口的焊接方法难以得到较高质量的焊接接头,显然不能满足焊接工艺的高要求。为此,提出了窄间隙多丝埋弧焊技术。这一焊接方法是在窄间隙气电立焊基础上演变而成的,由于减小了坡口横截面积,使得坡口较窄、热 输入量降低、焊材消耗量变少、焊接时间变短,受到的焊接应力也有所降低,减少了裂纹问题发生率,是一种高效、优质、低耗的焊接方法,有效弥补了常规焊接方法的缺陷。
2.2 带极堆焊接技术
带极堆焊分为埋弧堆焊和电渣堆焊,其中电渣带极堆焊不需要电弧,焊带可直接给进到熔池中,故应用更为广泛。带极电渣堆焊,是利用导电熔渣的电阻热熔化堆焊材料和母材的,整个电渣堆焊过程必须具备较高的稳定性。
2.3 激光-电弧复合热源焊接技术
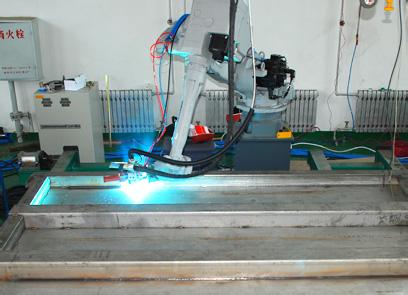
基于激光-电弧复合热源焊接技术的优越性,在压力容器生产制造中使用这一焊接技术,可以预见其应用势必能够满足焊接工艺高要求。事实证明,确实极大降低了焊接变形,减少了焊后的修整工作量,使得焊接效率显著提高,利于减少生产成本。但是, 由于这一焊接技术应用还处于探索阶段,工作实践中应注意对工艺的落实及问题的分析,不断提升应用效果。
这一焊接技术,是指在钨极和工件之间,通过施加脉冲高压引燃电弧,再以焊接电流维持电弧的燃烧并作为热源的一种焊接方法。其最大特点就是采用可控的脉冲电流来加热工件,能够精确的控制熔池尺寸和焊接热输人,得到较为均匀的熔深,是一种高效、节能、省时的压力容器焊接方法。实际应用中,要确保建立的工艺参数科学合理,可保证焊接质量。
2这一焊接技术是近年来刚刚发展起来的,焊接工艺性能良好,生产效率高,能够得到较好的焊接接头。总体来看,基本综合了焊条电弧焊和普通熔化极气体保护焊的优点。实际操作中,要做好焊前准备工作(检气、除油锈、为喷嘴涂喷防堵剂等)、焊缝对接、T形接头角焊接等。
总而言之,压力容器焊接工艺要求一般较高,新的焊接技术的出现,为解决以往焊接操作中的问题提供了大力支持,有效防治了常见的焊接质量病害,利于保证焊接质量,确保压力容器运行安全。
最新项目任务
查看更多-
设备设计 | 招标任务 | 压力储水罐 校对
报价中 | 报价
-
设备设计 | 招标任务 | 真空缓冲罐 校对
报价中 | 报价
-
设备设计 | 招标任务 | 硫化床
已结束 | 查看
推荐文章
-
青岛市特种设备协会焊接专委会及无损检测专委会成立大会顺利举行
2018-07-14
-
“设计院网”焊接工艺智能系统上线研讨会顺利召开
2018-04-26
-

青岛泰捷网络科技有限公司荣获2017青岛市中小企业云服务平台
2018-01-29
-
设计院网受邀参加第四届世界互联网大会“创客中国”优秀项目产融
2017-12-06
-
“设计院网-欧倍尔杯”第六届山东省大学生化工过程实验技能竞赛
2017-11-17